
高传四开龙门加工中心的横梁结构采用整体铸造设计,材料为高强度铸铁,横梁截面经过优化设计,筋板布局合理,在减轻重量的同时保持较高的抗弯和抗扭刚度。横梁导轨面经过淬火处理,硬度达到 HRC50 以上,再经过精密磨削加工,导轨直线度和平面度控制在较小公差范围内。横梁与立柱采用螺栓加定位销连接,装配时经过铲刮工艺,结合面接触均匀,长期运行下连接可靠性较好。滑枕在横梁上横向移动,滑枕截面采用方形或矩形设计,导向面长,抗倾覆能力强,加工深腔和悬伸较长时振动较小。横梁升降机构根据机型配置,定梁机型横梁固定于立柱上,适合大行程稳定加工;动梁机型横梁可沿立柱上下移动,适应不同高度工件的加工需求。横梁内部配备平衡油缸或配重系统,减少滑枕和主轴箱自重对进给系统的影响。润滑系统对横梁导轨和丝杠进行定时定量供油,减少摩擦磨损。横梁结构的设计使设备在大跨度加工条件下仍能保持较好的刚性和精度,适合大型工件的多面连续加工。高传四开龙门加工中心采用轻量化运动部件与高性能导轨,提高进给速度。浙江龙门加工中心哪家便宜
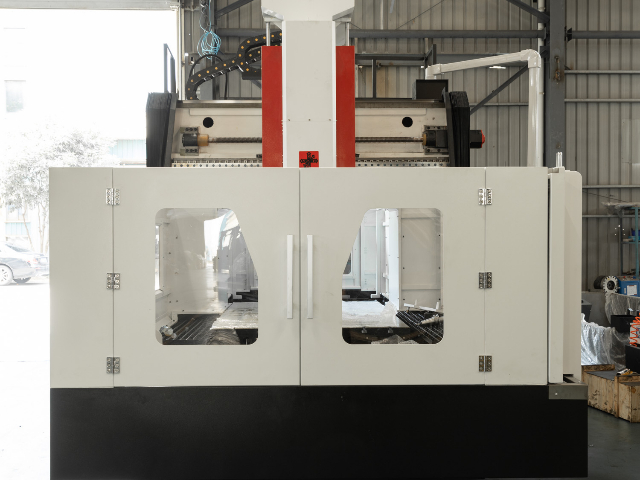
高传四开龙门加工中心在大型结构件加工领域具备成熟的设备基础,X 轴行程可覆盖 3000mm 至 6000mm,Y 轴行程达到 2000mm 至 4000mm,工作台承重从 8000kg 延伸至 20000kg,能够一次性装夹完成机床床身、机架底座、大型墙板等结构件的多面加工。设备采用龙门框架结构,横梁与立柱经过时效处理,长期运行下形变量控制在较小范围。主轴功率配置 22kW 至 37kW,扭矩输出充足,面对铸铁、铸钢、焊接件等材料时可保持稳定切削。三向导轨根据机型分别选用硬轨或线轨,硬轨机型适合大余量粗加工,线轨机型适合中高速精加工,客户可按工件特征选择。加工过程中,一次装夹即可完成铣、镗、钻、铰、攻丝等多道工序,减少二次装夹带来的误差累积,适用于工程机械、矿山设备、通用机械等行业的大型结构件生产。浙江稳定龙门加工中心大概费用动柱龙门加工中心立柱可横向移动,增加 Y 轴运动范围,加工更宽工件更具优势。
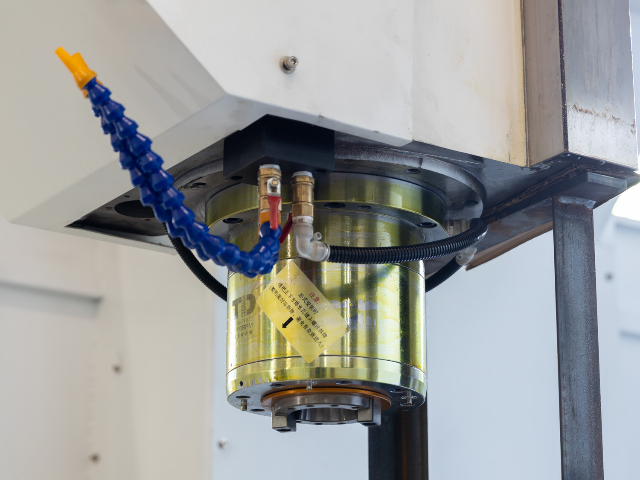
高传四开龙门加工中心在交付和使用过程中提供工艺支持与参数优化服务,帮助客户充分发挥设备性能,提升加工效率和产品质量。售前阶段,技术团队可根据客户提供的工件图纸、材料信息、产量需求和现有工艺,进行工艺评估和设备选型建议,包括加工工序划分、刀具选择、切削参数推荐、装夹方案设计等,为客户提供从工艺到设备的整体解决方案。设备调试阶段,售后工程师可协助客户进行典型工件的试加工,根据实际加工情况优化切削参数,包括主轴转速、进给速度、切削深度、切削宽度等,在保证加工质量的前提下提升材料去除率。以铸铁件粗加工为例,初始参数可能偏保守,经过试切和刀具磨损观察后,可逐步提升进给速度和切削深度,单件加工时间可缩短 20% 以上。
高传四开龙门加工中心通过配置高速主轴可实现高速精铣加工,高速主轴采用电主轴或直联主轴结构,转速可达 8000rpm 至 12000rpm,部分配置可达 15000rpm 以上,适合铝合金、铜合金、预硬钢等材料的高速精加工。高速主轴采用陶瓷球轴承或油气润滑结构,高速运转下温升较低,跳动量较小。进给系统采用直线导轨配合大导程滚珠丝杠,快移速度可达 24m/min 至 48m/min,加速度可达 0.5g 至 1.0g,高速进给下定位响应较快。数控系统具备高速前瞻功能,可预先读取后续程序段并自动优化进给速度,在曲面拐角处自动减速,保证加工精度的同时提升表面质量。以铝合金模具型腔精加工为例,采用直径 10mm 球头刀,转速 10000rpm,进给 3000mm/min,步距 0.3mm,加工后表面粗糙度可达 Ra0.8 以下,减少后续钳工抛光工作量。高速精铣时切削力较小,工件装夹变形和刀具让刀量较小,适合薄壁件和精密零件的精加工。冷却系统可切换油气润滑或微量润滑方式,高速加工时刀具冷却充分且切削液用量较少。高速精铣能力使设备在模具制造、铝合金结构件、精密机械零件等领域能够提供较高的加工表面质量和加工效率,适合对表面光整度要求较高的工件生产。数控系统支持 CAD/CAM 编程,高传四开龙门加工中心适合单件定制与小批量生产。
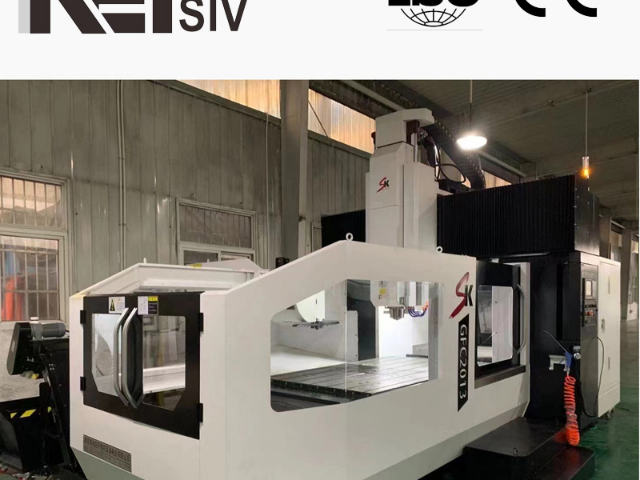
高传四开龙门加工中心在刚性与稳定性方面具备扎实的结构基础。机床床身采用整体树脂砂铸造,壁厚均匀,筋板采用蜂窝状或井字形布局,单位重量下的抗弯刚度较高。床身经过自然时效、振动时效和二次去应力处理,铸造内应力释放充分,长期使用下基础变形量较小。立柱采用双柱对称结构,与床身通过螺栓和定位销紧固连接,结合面经过精密铲刮,接触面积占比达到较高水平,受力时连接面变形均匀。横梁采用大截面铸造结构,导轨面经过中频淬火处理,硬度均匀,磨削后导轨直线度控制在每米较小公差范围内。滑枕采用长导向结构,导向面长度与截面尺寸比例经过优化,悬伸加工时抗倾覆力矩较大。三向传动根据机型配置硬轨或线轨,硬轨机型导轨面宽、承载能力强,适合重载切削;线轨机型采用滚珠滑块导向,运动灵敏,适合中高速进给。进给传动采用大直径滚珠丝杠或齿轮齿条,丝杠经过预拉伸安装,减少热伸长对定位精度的影响。伺服电机与丝杠通过弹性联轴器直联,传动间隙小。整机重量与加工行程配比合理,大行程机型相应增加床身和立柱重量,保证大跨度下的刚性。设备在粗加工时振动较小,精加工时表面粗糙度稳定,适合对加工一致性要求较高的生产场景。数控龙门加工中心,经严格的出厂检测流程,质量层层把关,交付用户放心设备。浙江稳定龙门加工中心大概费用
数控龙门加工中心,搭配智能化监控系统,实时监测加工状态,故障隐患无所遁形。浙江龙门加工中心哪家便宜
高传四开龙门加工中心在航空航天零部件加工中可承担多种类型工件的铣削任务,包括机翼骨架、起落架支撑件、发动机壳体、舱体结构件等。设备定位精度可达 ±0.008mm,重复定位精度可达 ±0.005mm,三轴联动配合数控系统插补运算,能够完成复杂曲面的连续加工。主轴转速范围 50rpm 至 6000rpm,低速段大扭矩适合钛合金、高温合金等难加工材料的粗铣,高速段适合铝合金蒙皮类零件的精铣。机床床身采用整体铸造结构,经过二次时效处理,热稳定性较好。冷却系统可根据刀具和材料切换外冷与内冷方式,延长刀具使用寿命。对于航空航天行业常见的小批量、多品种、高精度要求的生产特点,设备支持多坐标系设定与子程序调用,换产调整时间较短,能够适应研发件与批量件交替生产的节奏。浙江龙门加工中心哪家便宜
安徽高传四开数控装备制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。