
电镀生产线其组成部分围绕 “前处理→电镀处理→后处理→辅助控制” 具体如下:
一、工艺处理系统
1. 前处理设备
除油装置:
化学除油槽:使用碱性溶液或表面活性剂,去除工件表面油污。
电解除油槽:通过电化学作用强化除油效果,分阳极除油(适用于钢铁件)和阴极除油(适用于铝、铜等易腐蚀金属)。
酸洗 / 活化设备:
酸洗槽-活化槽-水洗槽
2.电镀处理设备
镀槽主体:
按电镀方式分类:
挂镀槽:用于中大件或精密件
滚镀机:用于小尺寸、大批量工件(如螺丝、电子元件)
连续镀设备:针对带状 / 线状工件(如钢带、铜线)
槽体材料:根据电解液性质选择
3. 后处理设备
清洗系统:多级水洗(冷水洗、热水洗),去除镀层表面残留电解液,防止腐蚀。
钝化 / 封闭装置:
钝化槽:通过铬酸盐、无铬钝化剂等形成保护膜(如镀锌后的蓝白钝化、五彩钝化),提高耐腐蚀性。
封闭槽:用于多孔镀层(如阳极氧化膜),通过热水封闭或有机涂层封闭,增强膜层致密性。
干燥设备:
热风干燥箱:适用于小件批量干燥,温度可控(50~150℃)。
离心干燥机:滚镀后工件甩干(滚筒直接接入,快速去除表面水分)。
特殊处理:如镀后抛光(机械或电解抛光)、涂油(防锈)等。 安全防护设备包括防腐内衬、漏电保护装置及应急冲洗设施,降低药液泄漏与触电风险。深圳贵金属电镀设备
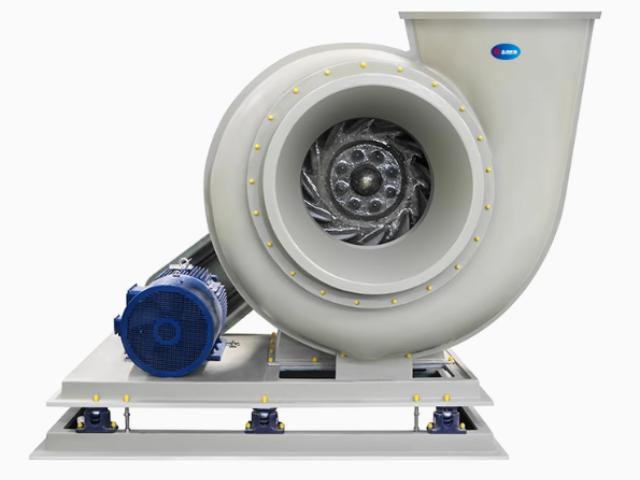
需结合工艺需求、生产规模、预算及环保要求,以下建议:
1.工艺类型根据镀层种类选择设备,例如镀铬需耐高温镀槽,镀金需高精度整流器。前处理/后处理流程决定是否需要超声波清洗机、甩干机等配。
2.生产规模中小批量:优先选择模块化设备(如可扩展的镀槽、单机过滤机),降低初期投入。大规模量产:考虑自动化生产线(如机器人上下料、PLC集中控制系统),提升效率。
3.镀层质量要求高精度产品(如电子元件):需配备在线检测设备(如X射线测厚仪)、恒温恒湿控制系统。普通五金件:可选基础检测设备(如磁性测厚仪)。
1.镀槽材质:酸性选聚丙烯(PP),高温强碱选聚四氟乙烯(PTFE)。尺寸:根据工件大小和产能计算槽体容积,预留10%-20%余量避免溢出。
2.整流器优先选择高频开关电源(节能30%以上),输出电流需覆盖最大负载的120%。复杂工艺(如脉冲电镀)需配置可编程整流器。
3.过滤系统精密电镀(如PCB):采用多级过滤(滤芯+超滤膜),精度≤1μm。常规电镀:选用袋式过滤机,精度5-25μm即可。
4.环保设备废气处理:酸雾量大时选喷淋塔+活性炭吸附废水处理:重金属废水需配备离子交换或反渗透(RO)系统 深圳便携式电镀设备硬质阳极氧化设备集成低温制冷系统,控制电解液温度在 0-10℃,生成厚度超 100μm 的耐磨膜层。
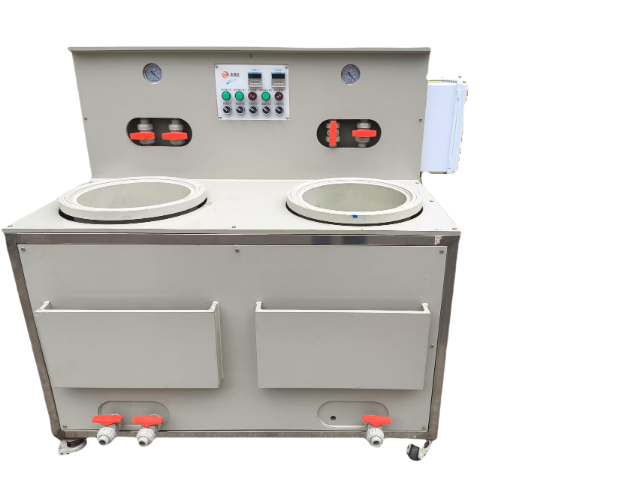
小型电镀设备是一种专为小规模生产、定制化需求或实验研发设计的紧凑型电镀装置。与传统大型电镀生产线相比,它体积小、操作灵活,兼具高效性与经济性,尤其适合中小企业、实验室、工作室或个性化产品加工场景:
1. 特点体积小巧:占地面积通常为2-5平方米,可轻松适配车间角落或实验室环境。
模块化设计:支持快速更换镀槽、电源和过滤系统,兼容镀金、镀银、镀镍、镀锌等多种工艺。
操作简便:采用一键式参数设置(如电流、时间、温度),无需复杂培训即可上手。
低能耗运行:小容量槽液设计减少化学试剂消耗,搭配节能电源,降低综合成本。
2. 典型应用场景小批量生产:如首饰加工、手表配件、工艺品等个性化订单的镀层处理。
研发测试:新材料(如钛合金、塑料电镀)的工艺验证,或镀液配方优化实验。
维修翻新:汽车零部件、电子元器件的局部修复电镀,避免大规模返工。
教育领域:高校或职业院校用于电镀原理教学与实操培训。
3. 优势低成本投入
电镀滚镀机与电镀生产线的关系对比:滚镀机 vs 其他电镀设备(在生产线中的差异)
对比项 滚镀机 挂镀设备 连续镀设备(如钢带镀) 适用工件 小尺寸、大批量 中大尺寸、精密件 连续带状或线状工件铜线) 镀层均匀性 良好(动态翻滚减少屏蔽) 优(单件悬挂,无遮挡 ) 高(匀速传动,电解液稳定) 产能 较高(单次处理数千件) 中(单件或小批量) 超高(连续生产,24 小时不停机)人工干预 低(滚筒自动上下料) 高(需人工挂卸工件) 低(全自动收放卷) 在生产线中的角色 小件批量处理设备 大件 / 精密件处理设备 连续材料处理设备 纳米镀层设备通过超声搅拌与脉冲电源结合,制备微米级致密镀层,满足航空航天部件的超高防腐需求。
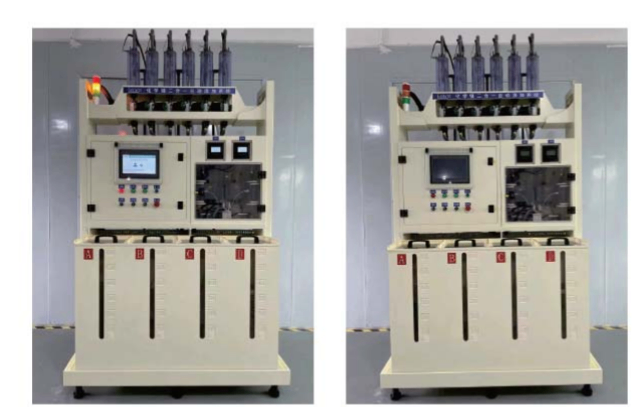
阳极氧化线的主要组成部分
1. 前处理系统
目的:表面油污、氧化皮和杂质,确保氧化膜与基体结合牢固。
工序:
除油-碱蚀 / 酸洗-多级水洗
2. 阳极氧化处理系统
氧化槽:
材质:耐酸碱的 PP、PVC 或玻璃钢,内置阴极板(铅板、不锈钢)和导电装置。
控制装置:
电解液类型:
硫酸:常用,成本低,膜透明度高,适合装饰性氧化(如铝型材染色)。
草酸:膜硬度高、耐磨性强,用于硬质氧化(如航空零件)。
铬酸:膜层柔软、孔隙少,适合复杂工件或疲劳敏感零件(如汽车部件)。
3.后处理系统(功能拓展)
染色(可选):利用氧化膜的多孔性吸附有机染料或金属盐,实现颜色定制。
封孔(关键工序):
热水封孔:使氧化膜水合生成 Al₂O₃・nH₂O,堵塞孔隙,提升耐腐蚀性。
蒸汽封孔:高温蒸汽加速水合,适合厚膜(如硬质氧化)。
化学封孔:镍盐 / 钴盐溶液,形成氢氧化物沉淀封孔
干燥:热风循环或烘箱去除水分,防止封孔后白斑。
4.自动化控制系统
输送设备:悬挂式链条、龙门行车或机械手,实现工件在各槽间的自动传输。
参数监控:PLC 或工业电脑实时监测电压、电流、电解液浓度、温度、pH 值,自动补加药剂或调整工艺参数。 检测设备配备 X 射线测厚仪与 pH 传感器,在线监测镀层厚度及药液参数,实时反馈并修正工艺偏差。深圳贵金属电镀设备
无氰镀锌设备使用锌酸盐络合剂替代。深圳贵金属电镀设备
1.磷化(Phosphating)是一种化学表面处理技术,利用磷酸盐溶液与金属(如钢铁、锌、铝等)发生反应,生成一层致密的磷酸盐晶体膜(如磷酸铁、磷酸锌)
2.全自动磷化线通过自动化设备实现磷化工艺全流程无人化操作,覆盖预处理、磷化、后处理等环节。
1.预处理单元
脱脂槽:去除金属表面油污
酸洗槽:氧化皮和锈迹
水洗槽:冲洗残留化学药剂
2.磷化处理单元
磷化槽:主反应区,金属浸泡或喷淋磷化液,生成转化膜
温度与浓度控制:通过传感器和自动加药系统维持工艺参数稳定
3.后处理单元
封闭/钝化槽:增强磷化膜耐腐蚀性
烘干系统:热风或红外烘干,避免水痕残留
4.自动化系统
输送装置:传送带、机械臂或悬挂链,精细控制工件移动
PLC控制:集成温控、液位监测、流程时序管理
数据监控:实时记录工艺参数,支持远程操作与故障诊断
上料 → 脱脂 → 水洗 → 酸洗 → 水洗 → 表调(调整表面活性)→ 磷化 → 水洗 → 钝化 → 烘干 → 下料。
深圳贵金属电镀设备
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。